
www.engineering-norge.com
17
'26
Written on Modified on
Fresing I Helhardmetall For Maskinering Av Titan I Luftfartsapplikasjoner
Walter utvider sin portefølje innen maskinering med spesialiserte freser i helhardmetall utviklet for høytytende fresing av titan- og rustfrie stållegeringer.
www.walter-tools.com
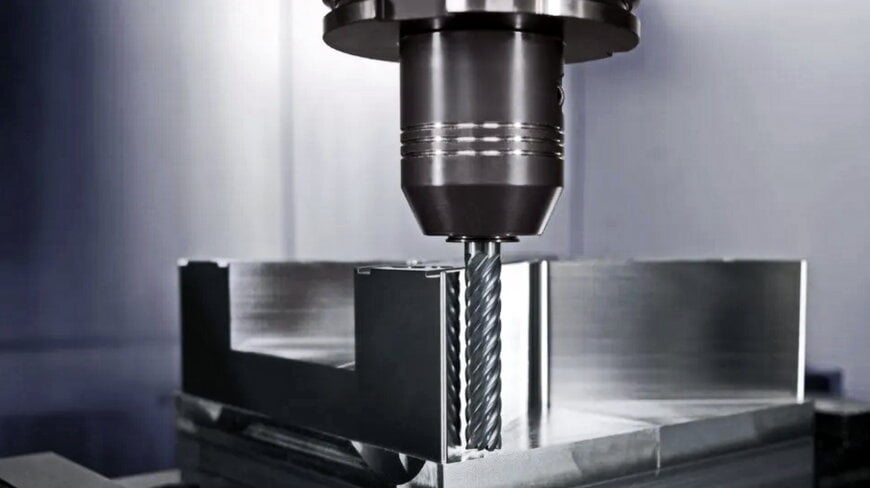
Utvidelsen av Xill·tec Aero-porteføljen for helhardmetallfreser introduserer verktøyene MC331 Advance og MC333 Advance, som er konstruert spesifikt for ISO-materialgruppene M og S. Disse fresene er rettet mot de presise kravene som stilles ved maskinering av titanlegeringer, som Ti6Al4V, og rustfritt stål, inkludert 316L, som er utbredt innen luftfart, medisinsk utstyr og energisektoren. Det tekniske fundamentet for disse fresene er basert på universalkvaliteten WK40EA kombinert med en spesialisert geometri med ulik deling. Denne geometrien minimerer vibrasjoner under drift, noe som muliggjør høy overflatekvalitet og jevn gange selv når det benyttes høye skjæreparametere.
Produktkonfigurasjoner Og Operasjonelle Bruksområder
Verktøyene produseres i konfigurasjoner med fem eller sju skjær og metriske diametere fra 6 til 25 millimeter. Skjærlengden varierer fra 2 til 5 ganger fresens diameter. MC331 Advance produseres uten sponbryter, mens MC333 Advance har en integrert sponbryter. Begge konfigurasjonene støtter dynamiske freseprosesser preget av høyt sponvolum, samt slettoperasjoner som hjørnefresing. Verktøyene er egnet for rekondisjonering for å forlenge levetiden, og tilpassede dimensjoner er tilgjengelige gjennom spesialiserte ekspresstjenester for produksjon. Denne designtilnærmingen optimaliserer verktøyets levetid og prosessfasthet i produksjonsmiljøer med høy belastning.
Ytterligere Kontekst: Tekniske Spesifikasjoner Og Konkurranseutsetting
Ved maskinering av krevende ISO-M- og ISO-S-materialer konkurrerer de nye helhardmetallfresene med etablerte høytytende verktøy som Kennametal HARVI-serien og Sandvik Coromant CoroMill-freser. Mens standard helhardmetallverktøy under bearbeiding av Ti6Al4V ofte lider av ujevn slitasje og termisk overbelastning, utnytter moderne geometrier en ulik deling for å fordele skjærekreftene og forhindre vibrasjoner. I sammenligning med klassiske verktøy med fire skjær, muliggjør variantene med fem og sju skjær en betydelig økning i tannmating og sponvolum ved uendret skjærehastighet. Kombinasjonen av den seige substratklassen WK40EA og fleksible geometriopsjoner med eller uten sponbryter posisjonerer disse verktøyene direkte innenfor høyhastighetsfresing og dynamisk grovfresing, hvor verktøyets levetid og prosessikkerhet er de primære økonomiske nøkkelfaktorene.
Redigert av Evgeny Churilov, Induportals Media - Tilpasset av AI.
www.walter-tools.com
